


ちょっと、そこ!使用済みプラスチックパイプ押出機のサプライヤーとして、私は製造されるパイプの肉厚を均一にすることの重要性を直接見てきました。それは美しさだけの問題ではありません。それはパイプの性能と耐久性にとって非常に重要です。このブログでは、中古のプラスチックパイプ押出機を使用してそれを実現する方法についていくつかのヒントを紹介します。
基本を理解する
まず最初に、均一な肉厚が重要な理由について話しましょう。パイプの壁の厚さが一貫していない場合、弱い箇所が発生し、圧力がかかると漏れや故障が発生する可能性があります。これは、メーカーとエンドユーザーの両方にとって大きな頭痛の種となる可能性があります。
使用済みのプラスチック パイプ押出機を使用する場合、肉厚に影響を与える可能性のある重要な要素がいくつかあります。 1つ目は押出機自体です。時間が経つと、押出機のコンポーネントが摩耗し、プラスチックの流れが不均一になる可能性があります。たとえば、ネジが摩耗すると、プラスチックの溶解と混合が不均一になり、その結果、肉厚が変化する可能性があります。
機械の点検とメンテナンス
パイプの製造を開始する前に、使用済みのプラスチックパイプ押出機を徹底的に検査することが不可欠です。スクリュー、バレル、ダイに磨耗の兆候がないか確認してください。重大な損傷に気付いた場合は、部品を交換する価値があるかもしれません。適切にメンテナンスされた押出機では、均一な肉厚のパイプが製造される可能性が高くなります。
定期的なメンテナンスも重要です。プラスチックの流れに影響を与える可能性のあるプラスチック残留物の蓄積を防ぐために、押出機を定期的に清掃してください。スムーズな動作を確保するために、メーカーの推奨に従って可動部品に潤滑剤を塗布してください。
プラスチック材料の選択
使用するプラスチック材料の種類も壁の厚さに大きな影響を与える可能性があります。プラスチックが異なれば流動特性も異なり、一部のプラスチックは他のプラスチックよりも不均一な分布を起こしやすいものがあります。プラスチック材料を選択するときは、メルト フロー インデックス (MFI) を考慮してください。 MFI が高いということは、プラスチックがより容易に流動することを示しており、より均一な肉厚を達成するのに役立ちます。
プラスチック素材が高品質であることを確認することも重要です。プラスチックが汚染または劣化すると、押出成形プロセス中に問題が発生し、肉厚が不均一になる可能性があります。プラスチックは劣化を防ぐため、湿気や熱を避けて適切に保管してください。
金型設計・調整
均一な肉厚を実現する上で、ダイは最も重要なコンポーネントの 1 つです。金型はプラスチックを目的のパイプ形状に成形しますが、金型に欠陥があると壁が不均一になる可能性があります。
使用済みのプラスチックパイプ押出機を使用する場合は、ダイに損傷や摩耗の兆候がないか確認してください。必要に応じて、金型を再加工または交換してください。プラスチックが均一に流れるように、ダイを調整する必要がある場合もあります。これには、ダイのギャップやダイの温度の調整が含まれる場合があります。
たとえば、パイプの壁の一方の側がもう一方の側よりも厚いことに気付いた場合は、より多くのプラスチックが流れるように、その側のダイのギャップを調整してみることができます。ダイの温度を調整してプラスチックの粘度を変更することもでき、より均一な流れを実現するのに役立ちます。
プロセス制御
均一な肉厚を確保するには、押出プロセスの制御が不可欠です。これには、押出機の温度、圧力、速度の制御が含まれます。
押出機の温度はプラスチックの粘度に影響します。温度が低すぎると、プラスチックが適切に流動せず、肉厚が不均一になる可能性があります。一方で、温度が高すぎるとプラスチックが劣化する可能性があり、これも問題を引き起こす可能性があります。使用している特定のプラスチック素材に適した温度範囲を見つけることが重要です。
圧力も重要な要素です。押出機内の圧力はプラスチックの流量に影響します。圧力が低すぎると、プラスチックが均一にダイに押し出されず、壁の厚さにばらつきが生じる可能性があります。圧力が高すぎると、パイプが膨張したり破裂したりする可能性があります。圧力センサーとバルブを使用して圧力を監視および調整できます。
押出機の速度も影響します。一貫した押出速度は、プラスチックの均一な流れを確保するのに役立ちます。速度が速すぎると、プラスチックが溶けて適切に混合するのに十分な時間が得られず、壁の厚さが不均一になる可能性があります。速度が遅すぎると非効率になる可能性があり、またプラスチックが冷却されすぎて問題が発生する可能性もあります。
品質管理
最適な機械のメンテナンス、材料の選択、プロセス管理を行ったとしても、品質管理システムを整備することが依然として重要です。これには、壁厚計などのツールを使用してパイプの厚さを一定の間隔で測定することが含まれる場合があります。
壁の厚さが許容範囲内にないことが判明した場合は、押出プロセスを調整できます。たとえば、一部の領域で壁の厚さが厚すぎる場合は、押し出し速度を上げるか、圧力を下げることを試みることができます。
関連製品
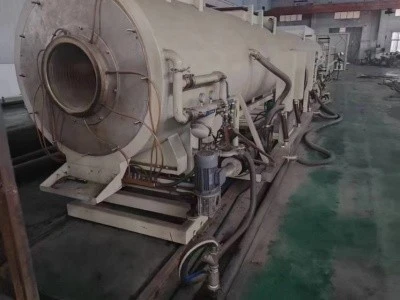
中古のプラスチックパイプ押出機をお探しの場合は、いくつかの優れたオプションをご用意しています。私たちをチェックしてください中古PE押出パイプ生産ライン、中古PEパイプProductinoライン、 そして110 - 315mm HDPE パイプ押出機。これらの機械は良好な状態にあり、均一な肉厚を持つ高品質のパイプを製造するのに役立ちます。

結論
使用済みのプラスチックパイプ押出機で製造されるパイプの肉厚を均一にするには、機械のメンテナンス、材料の選択、プロセス管理、品質管理を組み合わせる必要があります。これらのヒントに従うことで、必要な規格を満たすパイプを製造できる可能性が高まります。
中古プラスチックパイプ押出機の購入に興味がある場合、または当社の製品についてご質問がある場合は、お気軽にお問い合わせください。当社は、パイプ製造のニーズに適したソリューションを見つけるお手伝いをいたします。
参考文献
- プラスチック押出技術ハンドブック、第 3 版、Allan A. Griff 著。
- 可塑化押出の基礎、James L. White および Jose F. Carvalho 著。